


I produksjonsprosessen av PCB-kort er presseprosessen en av kjerneleddene som bestemmer produktkvaliteten. Den danner en omfattende struktur med komplekse kretsfunksjoner ved å tett binde flerlagssubstrater og kobberfolier under spesifikke forhold. I denne prosessen er den nøyaktige kontrollen av temperatur og trykk som en "venstre og høyre hånd", som direkte påvirker mellomlagets bindestyrke, dimensjonsstabilitet og elektrisk ytelse. En dyp forståelse av mekanismene og samarbeidsforholdene mellom de to er av stor betydning for å forbedre påliteligheten til flerlags PCB-kort.
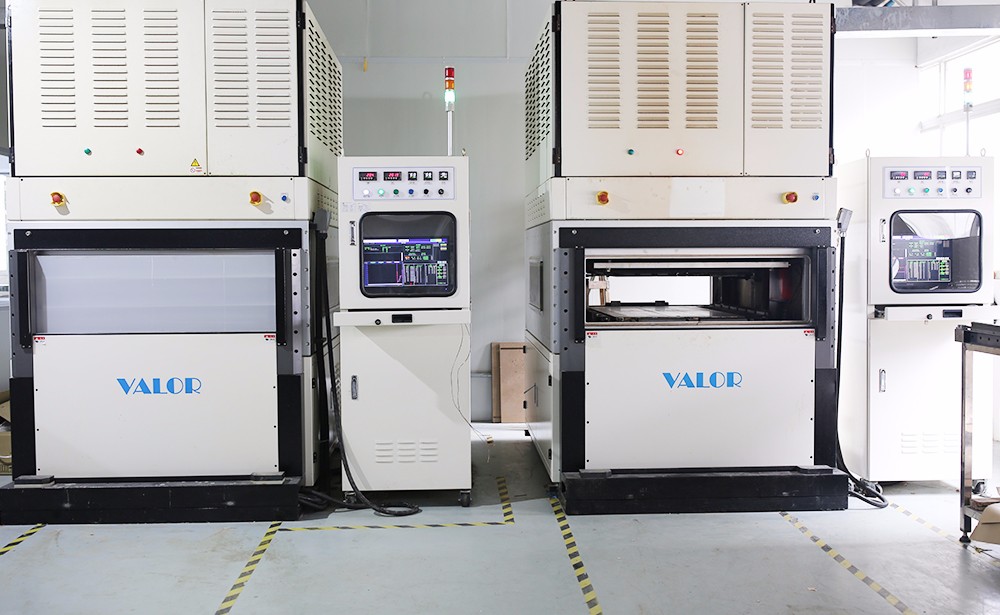
Temperatur: kjernedrivkraften bak materialfusjon
Temperatur spiller rollen som en "katalysator" i lamineringen av flerlags PCB-plater, med dens kjernefunksjon å fremme herdereaksjonen til harpiksen i underlaget og oppnå tett binding av materialene i hvert lag. Når pressetemperaturen når glassovergangstemperaturen til harpiksen, mykner den faste harpiksen gradvis til en smeltet tilstand, har flyt, kan fylle de små hullene mellom substratet og kobberfolien, eliminere grensesnittluft og legge grunnlaget for binding mellom lag. Når temperaturen fortsetter å stige til herdereaksjonstemperaturen, gjennomgår harpiksmolekylkjedene tverrbindingsreaksjoner, og transformeres gradvis fra en viskøs tilstand til en fast tilstand, og danner derved et hardt og stabilt klebelag som permanent binder materialene i hvert lag.
Rasjonaliteten til temperaturkurven bestemmer direkte kvaliteten på kompresjonen. Hvis oppvarmingshastigheten er for høy, kan harpiksen stivne for tidlig på grunn av lokal overoppheting, noe som resulterer i utilstrekkelig fluiditet og manglende evne til å fylle hullene helt, danne bobler eller hulrom; Hvis oppvarmingen er for langsom, vil det forlenge pressesyklusen, redusere produksjonseffektiviteten og kan også forårsake linjeavvik på grunn av overdreven harpiksstrøm. Temperaturkontrollen under isolasjonsfasen er også avgjørende, for å sikre at harpiksherdingsreaksjonen er fullført. Hvis temperaturen er utilstrekkelig eller isolasjonstiden er for kort, vil harpiksherdingen ikke være tilstrekkelig, og bindekraften mellom lag vil reduseres betydelig, noe som kan føre til delaminering under påfølgende bruk; Hvis temperaturen er for høy, kan det føre til nedbrytning av harpiks, produsere flyktige gasser og skade mellomlagsstrukturen.
Trykk: en nøkkelfaktor for å sikre tett binding mellom lag
Trykk er en kjerneparameter som sikrer tett kontakt mellom materialene i hvert lag av en flerlags PCB-plate. Dens funksjon gjenspeiles i to dimensjoner: For det første eliminerer den hull mellom materialene, tvinger den smeltede harpiksen til å infiltrere kobberfolieoverflaten og substratfibrene fullstendig, og forbedrer grenseflateadhesjonen; Den andre er å undertrykke boblene som genereres under harpiksherdeprosessen, rettidig tømme de flyktige stoffene og unngå dannelse av defekter mellom lagene.
Påføringen av trykk må koordineres med temperaturendringer. Når harpiksen er i smeltet tilstand, bør trykk påføres gradvis for å få harpiksen til å flyte jevnt under trykk, og fylle hullene mellom linjene; Etter at harpiksen går inn i herdestadiet, må trykket forbli stabilt for å forhindre mikrosprekker forårsaket av harpikskrymping. Hvis trykket er utilstrekkelig, kan ikke harpiksen fylle hullene helt, og tomrom er tilbøyelige til å oppstå mellom lagene, noe som resulterer i dårlig ledningsevne eller redusert mekanisk styrke; Hvis trykket er for høyt, kan det forårsake substratdeformasjon, redusert avstand mellom kretser og til og med utgjøre en risiko for kortslutning, spesielt for tynnkretskort med flere lag.
Den synergistiske mekanismen for temperatur og trykk
Den ideelle effekten av laminering av flerlags kretskort avhenger av nøyaktig tilpasning av temperatur og trykk. I den innledende fasen av kompresjonen stiger temperaturen først for å myke opp harpiksen. På dette tidspunktet må trykket økes sakte for å unngå overdreven lokal belastning forårsaket av utilstrekkelig harpiksstrøm; Når harpiksen går inn i den optimale strømningstilstanden, må trykket nå den innstilte verdien for å sikre en tett passform av materialet; Under harpiksherdetrinnet, mens stabil temperatur opprettholdes, bør trykket opprettholdes til herdereaksjonen er fullført for å forhindre hull mellom lagene på grunn av krymping.
Den synergistiske ubalansen mellom de to vil direkte føre til at det oppstår defekter. For eksempel, hvis trykket ikke holder seg i tide når temperaturen når toppen av harpiksstrømmen, kan det dannes hulrom på grunn av utilstrekkelig harpiksfluiditet; Hvis det påføres trykk for tidlig og temperaturen ikke oppfyller standarden, kan den harde og sprø harpiksen knuses og forårsake skade mellom lag. Derfor er det i lamineringsprosessen nødvendig å utvikle tilsvarende temperaturtrykkkurver basert på egenskapene til substratmaterialet (som harpikstype, glassfiberinnhold), for å oppnå en dynamisk balanse mellom "temperaturdrevet strømnings- og trykkgarantikombinasjon".
Nøkkelfaktorer som påvirker innstillingen av temperatur- og trykkparametere
Kompresjonstemperaturparametrene til flerlags kretskort er ikke faste verdier og må justeres fleksibelt i henhold til produktkrav og materialegenskaper. Substrattypen er den kjernepåvirkende faktoren: det er en betydelig forskjell i herdetemperaturen mellom epoksyharpikssubstrater og polyimidsubstrater. Førstnevnte varierer vanligvis fra 150-180 grader, mens sistnevnte krever en høy temperatur på over 200 grader, og de tilsvarende trykkparametrene må også justeres tilsvarende.
Tettheten til kretsen er like kritisk som tykkelsen på brettet. Linjeavstanden til flerlagsplater med høy-tetthet er liten, og harpiksflyten er begrenset. Derfor må lavere trykk og en jevnere varmekurve brukes for å forhindre linjedeformasjon; Tykk platepressing krever høyere trykk og lengre isolasjonstid for å sikre at den indre harpiksen er fullstendig herdet. I tillegg kan tykkelsen og antall lag med kobberfolie også påvirke den termiske ledningsevneeffektiviteten, noe som krever finjustering av temperaturkurven for å unngå ujevn herding forårsaket av ujevn oppvarming av hvert lag.

Implementeringsveien for presis temperatur- og trykkkontroll
For å oppnå presis kontroll av temperatur og trykk kreves det en dobbel garanti for maskinvareutstyr og prosessstyring. Når det gjelder produksjonsutstyr, må moderne lamineringsmaskiner ha høy-temperaturkontrollsystemer for å sikre at temperaturforskjellen i hvert område av varmeplaten kontrolleres innenfor ± 2 grader, og utstyrt med trykktilbakemeldingsenheter for å oppnå sann-trykkregulering. Når det gjelder prosessstyring, er det nødvendig å verifisere rasjonaliteten til temperaturtrykkkurven gjennom prøveproduksjon, bruke skiveanalyse og andre metoder for å oppdage mellomlagsbindingstilstanden og kontinuerlig optimalisere parametere.
Hele prosessovervåkingssystemet er like viktig. Under kompresjonsprosessen samles temperatur- og trykkdata i sanntid gjennom sensorer, sammenlignet med standardkurven, og en alarm utløses umiddelbart og justeres automatisk i tilfelle avvik. Etter at produksjonen er fullført, utføres pålitelighetsverifisering som termisk sjokktesting og avskallingsstyrketesting på det ferdige produktet for å sikre at temperatur- og trykkkontrolleffekten oppfyller kravene.