


Boring og veggbehandling av Rogers høy-høyfrekvente plater krever spesialiserte prosesser skreddersydd til egenskapene til forskjellige underlag, med kjernekrav som er mye strengere enn vanlige FR-4-plater, som direkte bestemmer stabiliteten og lang-påliteligheten til høyfrekvent signaloverføring.
Spesielle krav til mekanisk boring
Valg av bor og levetidskontroll: Den keramiske fylte RO4000-serien bruker diamantbelagte borkroner av hardlegering, med en levetidskontroll på 300-500 bor per stykke; Levetiden til PTFE-baserte borkroner i RO3000-serien er 600–1000 borkroner per enhet, mye lavere enn 1000+borene per enhet av FR-4. Hyppige verktøyskift er nødvendig for å unngå slitasje og ruhet i hullveggen.
Parameterdifferensieringsinnstilling: RO4000-serien må redusere matehastigheten med 20 % -30 %, kontrollere overflatehastigheten ved 300-500SFM og oppnå et sponvolum på 0,05-0,10 mm per omdreining; spindelhastigheten i RO3000-serien med små hull må økes til over 80 000 RPM, med en matehastighet som er litt høyere enn FR-4, for å unngå at PTFE-rester fester seg til hullveggen.
Hjelpematerialer og stablingsbegrensninger: Aluminium brukes til å forsterke boring og varmeavledning. Stablehøyden til PTFE-plater er bare 1-2 stykker, mens RO4000-serien stabler 2-3 stykker, mye lavere enn 3-4 stykker av FR-4, for å forhindre at underlaget smelter forårsaket av høy boretemperatur.
Nøyaktighet og samsvarskontroll: Minimumsåpningen kan nå 0,15 mm, toleransen til krympehullåpningen kontrolleres innenfor ± 0,05 mm, og hullposisjonstoleransen er mindre enn eller lik 0,05 mm. For tykke platemillimeterbølgescenarier kreves tilbakeboringsteknologi for å strengt kontrollere lengden på gjenværende mikrohulls-peler innenfor 0,05 mm, og eliminere impedansmutasjoner forårsaket av parasittisk induktans.
Spesielle krav til laserboring
Nøyaktig utvalg av laserutstyr: Konvensjonelle RO4350B og andre arkmaterialer bruker CO2+UV-komposittlaserteknologi, der CO2 fullfører grov ablasjon av ikke-metalliske lag og UV-laser reparerer hullmønstre; PTFE-ark med ultralavt tap bruker ren UV-kaldlaser, og den varmepåvirkede sonen kontrolleres innenfor mindre enn eller lik 20 μm for å unngå karbonisering av substratet.
Kjerneparametere er strengt kontrollert: lasereffekten er stabil på 8-12W, pulsfrekvensen er 25-35kHz, og borehastigheten er 1000-1500 hull/minutt. Overdreven kraft kan lett forårsake forkulling av hullveggen, mens utilstrekkelig kraft kan resultere i restlim i bunnen av hullet.
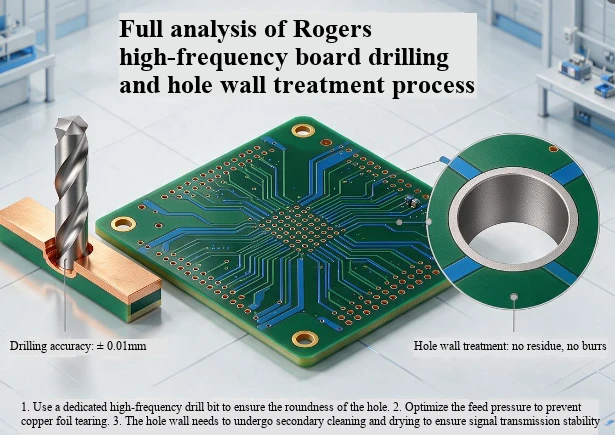
Nøyaktighet og hulltype-garanti: CCD visuell kalibrering brukes for justering før hver batch med prosessering, og den gjentatte posisjoneringsnøyaktigheten kontrolleres innen ± 3 μm. Mikrohulls størrelsesforhold overstiger ikke 10:1. Den tykke platen bruker segmentert boreteknologi for å unngå forekomst av hornmunnhullstype.
Spesielle krav til hullveggbehandling
Plasma tørr forbehandling: Ved å forlate den vanlige fr4 kaliumpermanganat-våtmetoden for gelfjerning, brukes plasmateknologi med RF-effekt på 800-1200W i 3-5 minutter for å fjerne PTFE-smelterester og keramiske partikkelrester. Samtidig økes overflateenergien til poreveggen til over 70dyn/cm, noe som løser problemet med sterk kjemisk inerthet og dårlig fuktbarhet av PTFE-substrat.
Kontroll av hullveggens ruhet: Ved å optimalisere parametrene kontrolleres hullveggens ruhet til Ra Mindre enn eller lik 1,2 μm, og mikroforankringsplasser er konstruert for å sikre at adhesjonen til det påfølgende kobberavsetningslaget er Større enn eller lik 6N/cm, og unngår defekter som løsgjøring av belegg og hulrom.
Optimalisering av poremetalliseringstilpasning: For aktiverte ikke-polare substrater, juster adsorpsjonsparametrene for palladiumkatalysator og kjemisk kobberavsetningshastighet for å sikre jevnt og tett kobberlag på poreveggen, uten bobler eller feil, og for å unngå unormalt tap og signalrefleksjon av høyfrekvente posisjonssignaler ved poreveggen.