


I produksjonen av Rogers høyfrekvente-kort er lamineringsinnrettingsavvik og materialkrymping kjerneflaskehalsene som begrenser utbyttet og påvirker RF-ytelsen, spesielt i Rogers+FR-4 hybridstrukturer, hvor vanskelighetene med å kontrollere dette problemet øker eksponentielt.
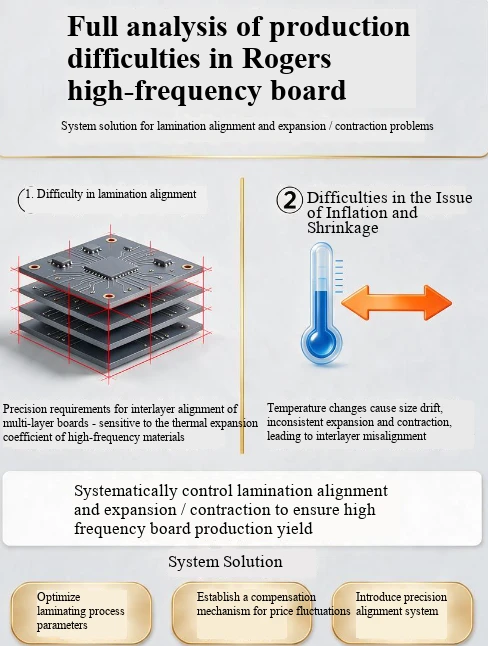
De grunnleggende årsakene til de to kjerneproblemene
De tre grunnleggende årsakene til inflasjons- og svinnproblemer
CTE-mismatch: Z--aksens CTE for vanlig FR-4 er 50-70 ppm/grad, mens Z-aksens CTE for PTFE-baserte Rogers-materialer kan nå 200-300 ppm/grad. Forskjellen i in-plane CTE mellom RO4350B og FR-4 kan også nå 50 ppm/grad . Krympeamplituden under kompresjon og reflow-lodding er forskjellig, noe som direkte forårsaker størrelsesavvik, spenningskonsentrasjon mellom lag og alvorlig delamineringsvridning.
Akkumulering av prosessdeformasjon: Under kompresjonsprosessen flyter og størkner den halvherdede arkharpiksen (PP), noe som resulterer i kompresjon i X/Y-retningen på 0,08 % -0,12 %; Etter etsing av den indre kobberfolien frigjøres rullespenningen. Når kobbertykkelsen er større enn eller lik 2oz, vil deformasjonseffekten bli ytterligere forsterket, og avviket til flerlagsplaten overskrides lett etter å ha akkumulert lag for lag.
Materialanisotropi: Rogers høyfrekvente-plate påvirkes av retningen til glassfiberveving og harpiksstrømning, og det er naturlige forskjeller i X/Y-retningens ekspansjons- og kontraksjonskoeffisienter. Den maksimale forskjellen i ekspansjon og sammentrekning mellom brettkanten og brettkjernen kan nå 0,03 %, og tradisjonell enhetlig skaleringskompensasjon kan ikke dekke slike ikke-lineære deformasjoner i det hele tatt.
2. Kjernevansker i laminert justering
Mellomlagsforskyvningstoleransen til vanlige flerlagskort er ± 75 μm 125 μm, mens høy-frekvenskort krever kontroll innenfor ± 50 μm, og høy-HDI høyfrekvenskort krever til og med ± 25 μm. Asynkron ekspansjon og sammentrekning av forskjellige materialer, så vel som akkumulering av deformasjon i flerlagsstrukturer, kan lett føre til mellomlagsmønsterforskyvning og hullforskyvning, noe som til slutt forårsaker signaloverføringsforvrengning, impedansdiskontinuitet, internt kort boreavvik og andre skrapproblemer.
Målrettet løsningssystem
1. Optimalisering av forhåndsmateriale og stabling
Symmetrisk stabledesign: Sørg for at hele brettet er symmetrisk fordelt rundt det sentrale laget, unngå vridning og ensidig deformasjon forårsaket av asymmetriske strukturer fra roten.
Legg til et overgangsbufferlag: Sett inn keramisk fylt PP og andre overgangsmaterialer mellom Rogers og FR-4 for å jevne ut overgangen til CTE-endringer, noe som kan redusere mellomlagsspenningen med mer enn 60 %. Velg samtidig et spesielt halvherdet ark som er kompatibelt med begge underlagene for å forbedre grensesnittfusjonseffekten.
Materialforbehandling: Før kompresjon vakuumtørkes Rogers-substratet ved 80 grader /4 timer, og PTFE-substratet er i tillegg overflateaktivert for å fjerne fuktighet fullstendig, forbedre vedheft med PP-plater og unngå deformasjon av fuktighetsabsorpsjon under påfølgende bearbeiding.
2. Presis kompensasjonsteknologi for prissvingninger
Etablere en dynamisk kompensasjonsmodell: Forlate tradisjonell lineær skalering med én verdi, etablere uavhengige ekspansjons- og kontraksjonsdatabaser for forskjellige materialmodeller, platetykkelser og lag, sette kompensasjonskoeffisienter uavhengig i X/Y-retningene, og dele hele platen i flere rutenettområder, med platesenteret som opprinnelse for deformasjonen for platens deformasjon og differensiert platens deformasjon. sentrum.
Segmentert modellering av prosesskjeden: For deformasjonsmekanismene til de tre kjerneprosessene etter innerlagsetsing, pressing og boring, beregnes de tilsvarende deformasjonsvariablene separat. Ekspansjons- og sammentrekningsdataene for hvert trinn er inkludert i forkompensasjonssystemet for å unngå akkumulering av deformasjon lag for lag.
Iterativ kalibrering av første brettdata: Sett opp ekspansjons- og sammentrekningstestmål og mellomlagsjusteringsringer på den indre prosesskanten, mål målforskyvningsdataene etter at det første kortet er trykket, og bruk det som forhåndsutgivelseskompensasjonsverdi for påfølgende batchproduksjon for kontinuerlig å iterere og optimalisere kompensasjonsnøyaktigheten.
3. Høypresisjons lamineringsjusteringsprosess
Oppgradert posisjoneringssystem: For høyfrekvente kort med mer enn 20 lag, brukes en posisjoneringsmetode med fire spor (Pin Lam)+hot melt/nagle-komposittposisjonering i stedet for tradisjonell posisjonering med to pinner, som kontrollerer den grunnleggende innrettingsnøyaktigheten innenfor ± 25 μm.
Trinnvis oppvarming og trykkbindingsprosess: ved å ta i bruk en segmentert oppvarmings- og trykkøkningskurve, lar lav-temperaturseksjonen harpiksen strømme fullt ut og fylle hullene, og høy-temperaturseksjonen fullfører kryss-sammenkobling og herding, og unngår lokal deformasjon forårsaket av rask oppvarming og tap av limflytkontroll; Etter at kompresjonen er fullført, avkjøl den sakte til romtemperatur under trykk, og kaldpress den deretter i mer enn 2 timer for å frigjøre restspenningen mellom lagene.
Direkte LDI-laseravbildning: Ved å erstatte tradisjonell filmeksponering med LDI-utstyr elimineres utvidelses- og sammentrekningsfeilene til selve filmen fullstendig, med en eksponeringsnøyaktighet på ± 0,005 mm. Samtidig kan utstyret beregne ekspansjons- og kontraksjonsverdiene i sann-tid basert på posisjoneringshullene på brettkanten, og automatisk utføre adaptiv strekkkompensasjon på grafikken.
4. Full prosessdeteksjon og lukket-sløyfekontroll
Etter kompresjon kontrolleres sammenfallet mellom borehullet og loddeputen 100 % av røntgenutstyr for å sikre at avviket mellom laginnrettingen kontrolleres innenfor ± 50 μm.
Utfør full impedansinspeksjon på nøkkelsignallaget for å verifisere om tykkelsesavviket til mediet er innenfor et kontrollerbart område og unngå impedansavvik forårsaket av lamineringsfeiljustering.
Utfør en 100 % avskallingsstyrketest på det ferdige produktet for å sikre at bindekraften mellom lag er større enn eller lik 1,2 kN/m, og verifiser stabiliteten til lamineringsprosessen fra et pålitelighetsperspektiv.