


I den nåværende industrien hvor høytetthetssammenkobling og høyhastighetssignaloverføring har blitt standard, er PCB-hullstrukturen ikke lenger en enkel "ledende kanal", men et kjerneelement som direkte bestemmer ledningstetthet, signalintegritet og masseproduksjonsutbytte. Mange maskinvareingeniører møter ofte valgbekreftelseselementer som "gjennomhull, blinde hull og nedgravde hull" i det tekniske EQ-arket til brettfabrikken når de står overfor BGA-tett kabling og høynivå-kortdesign. Et lite bedømmelsesavvik kan føre til utilstrekkelig ledningsplass, lange signalreturveier og til og med en betydelig nedgang i det totale kortets ytelse.
Kjernedefinisjoner og strukturelle forskjeller av tre typer porer
Fra et strukturelt perspektiv ligger kjerneforskjellen mellom gjennomgående hull, blindhull og nedgravd hull i "inntrengningsområdet til hullet i brettet", og de tre tilsvarer forskjellige behandlingslogikker og applikasjonsgrenser:
-
Gjennomgående hull: Den trenger direkte fra topplaget til bunnlaget, og trenger fullstendig gjennom alle lagene på PCB-en, og er den mest tradisjonelle sammenkoblingsstrukturen. Behandlingslogikken er "trykk på hele brettet først, og bor deretter hull mekanisk på en gang", med den enkleste prosesskjeden og den laveste kostnaden.
-
-
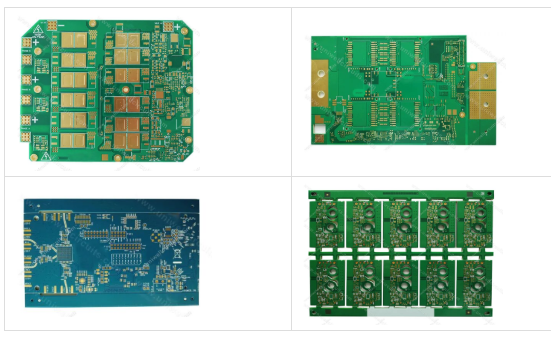
Blindt hull: kobler kun det ytre laget av PCB til det spesifiserte indre laget, og trenger ikke gjennom hele brettet. Ved å ta 8-lags og 14-lags plater som eksempler, kan blinde hull i 8-lags plater oppnå 1-L2, 1-L3, 1-4L, 1-5L, 2-3L, 5-8L og 7-8L. 14 lag blindhull kan oppnå mellomlagsforbindelser på 1-14L, og 1-14L, og 11-14L.
-
-
Konfidensialitet kreves, bildet er behandlet og er kun for referanse
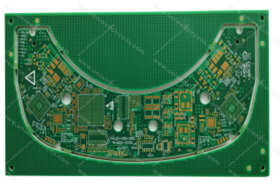
Nedgravd hull: fullstendig begravd inne i PCB uten å strekke seg til noen ytre overflate. For eksempel, i et 20 lags bord, oppnår de nedgravde hullene kun sammenkobling fra L2 til L4, og hullposisjonene kan ikke observeres fra begge sider av brettet. Behandlingslogikken er å først bore hull for metallisering, og deretter delta i laminering. All hullbehandling må fullføres på det indre kjerneplatestadiet, og deretter pakkes hullene fullstendig inn i platen gjennom påfølgende lamineringsprosesser.
-
Konfidensialitet kreves, bildet er behandlet og er kun for referanse
-
Produksjonsprosess og nøkkelparametere for tre typer hull
Ulike hullstrukturer tilsvarer helt forskjellige prosesskoblinger og kontrollnøyaktigheter, som også er hovedårsaken til den enorme kostnadsforskjellen mellom høyordnede flerlagsplater og vanlige gjennomhullsplater:
-
-
Gjennom hullsprosess: Konvensjonelle borkroner av wolframstål med en diameter på 0,2 mm eller mer brukes, og spindelhastigheten styres til 80 000 til 150 000 omdreininger per minutt. Én boring kan fullføre hele platebehandlingen. Bransjestandarden er kontrollert innenfor 10:1, og brettfabrikken sikrer utvekslingskapasiteten til hullveggkjemikalier gjennom horisontale PTH galvaniseringslinjer. Ensartetheten til kobbertykkelsen kan stabilt oppfylle IPC nivå 2 eller høyere standarder. For øyeblikket, i mainstream masseproduksjonsscenarier, kan minimumsåpningen til gjennomgående hull nå 0,15 mm, men når den er lavere enn 0,2 mm, er det nødvendig med spesiell optimalisering av utstyrsparametere.
-
-
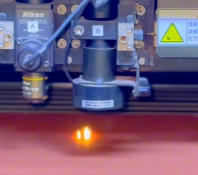
Blindhullsteknologi: delt inn i to ruter: tradisjonelle mekanisk kontrollerte dype blindhull og vanlige laserblindhull. Mekaniske blindhull bores ved hjelp av dybdekontrollboreutstyr, med en dybdenøyaktighet kontrollert innenfor ± 0,05 mm og et konvensjonelt AR-forhold på 1,2:1; Laserblindhull fjernes ved bruk av CO ₂ eller UV-lasere, med en blenderåpningsnøyaktighet på ± 0,01 mm og en minimumsåpning på 3 mil. Energitettheten er stabilt kontrollert ved 8-12 J/cm ², og det indre laget og den nedre kretsen vil ikke bli skadet gjennom hele prosessen. Etter at behandlingen av laserblindhullet er fullført, er det nødvendig å optimalisere strømningshastigheten og bløtleggingstiden til medikamentoppløsningen for å unngå gjenværende medikamentoppløsning i blindendehullet og sikre at det ikke er tomrom i kobbernedgangen.
-
-
-
-
Gravferdsprosess: Basert utelukkende på prosessering av tynnkjerneplater, fullføres mekanisk boring først på den uavhengige indre kjerneplaten, og deretter fjernes den karboniserte harpiksen på hullveggen ved våtboring av kaliumpermanganat. Etterpå økes kobbertykkelsen på hullveggen til 10-20 μm gjennom kjemisk kobberavsetning og helplate galvanisering. Til slutt etses den indre lagkretsen, og deretter deltar den i påfølgende flerlagslaminering. Gjennom hele prosessen må temperatur-, trykk- og tidsparametrene til lamineringen kontrolleres nøyaktig for å unngå blokkering av de nedgravde hullene på grunn av flyten av lim i det halvherdede arket, eller forskyvning og deformasjon av den tynne kjerneplaten forårsaket av lamineringsspenning.
-
Typiske industriapplikasjoner
Kombinasjonsutvalget av ulike porestrukturer bestemmer direkte den øvre grensen for ytelsen til sluttproduktet. Uniwell Circuits har dannet modne implementeringsløsninger i flere avanserte produksjonsfelt:
-
24 lags høyhastighets bakplan av AI-server: Hele kortet vedtar et grunnleggende sammenkoblingsskjema for "gjennomhull+tilbakeboring", og er utstyrt med 1-2 ordens laserblindhull i CPU-sokkelområdet, noe som reduserer lengden på BGA-pinnens returbane med mer enn 40 %, og unngår alvorlig refleksjon av høyhastighetssignaler ved gjenværende haug gjennom hullet, og oppfyller overføringskravene til SerDeGb-signalene over SerDeGb-signalene. Hvis alle disse designene bruker vanlige gjennomgående hull, vil ikke bare ledningsplassen være helt utilstrekkelig, men signalintegriteten vil også ikke oppfylle standardene.
-
-
-
-
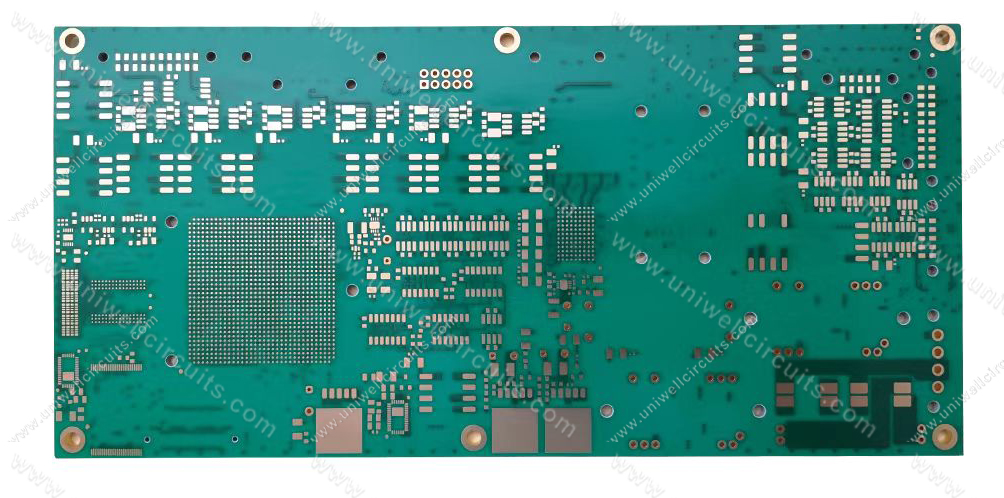
16 lag RO4350B+RO4450F høyfrekvent blindhullsplate: I området for RF-sendere/mottakermoduler brukes blinde L1-L2 laserhull for å oppnå jording i nærheten, kontrollere parasittinduktansen til viaen innenfor 0,1nH og betydelig redusere innsettingstapet av 77GHz millimeterbølgesignaler. Hvis det brukes et vanlig gjennomgående hull, vil en for lang jordingsvei føre til en reduksjon på 2-3dB i antenneforsterkningen, som ikke kan oppfylle kravene til deteksjonsavstand til den kjøretøymonterte radaren.
|
|
Konfidensialitet kreves, bildet er behandlet og er kun for referanse
-
-
10 lag 3. ordens HDI blindgravd hullplate: Under SOC-brikken til flaggskipets hovedkort for smarttelefoner, brukes et blindgravet hull+stablet hull-design for å oppnå en vifte med høy tetthet av tusenvis av pinner i et BGA-område på størrelse med en negl. Uten å øke det totale antallet lag, økes ledningsressursene med 40 %, og signallagets svitsjingsvei er betydelig forkortet, noe som reduserer det totale strømforbruket med omtrent 12 %.
-
26 lags halvleder test bakplan: I grensesnittområdet til sondekortet brukes et stort antall nedgravde hull for å oppnå sammenkobling mellom tilstøtende lag i det indre laget, uten å oppta noe ytre ledningsrom. Selv med mer enn 20 000 sammenkoblingskanaler på hele kortet, er impedanstoleransen til alle signalkanaler fortsatt kontrollert innenfor ± 5 %, og oppfyller kravene til høypresisjonssynkronisering for brikketesting. -
Kjerneprinsippene for valgbeslutning
I praktiske prosjekter er det ingen absolutt overlegenhet eller underlegenhet blant de tre typene hull, bare forskjeller i tilpasningsscenarier: vanlige industrielle kontrolltavler, tolags firelags forbrukerelektronikkkort, og full gjennomhullsdesign foretrekkes for å maksimere kostnadskontroll samtidig som ytelseskravene oppfylles; BGA-kort med høy tetthet og høyhastighets serverkort kan introdusere første-ordens blindhullsoptimaliseringsressurser; Høykvalitets HDI-kort og miniatyriserte RF-moduler krever kombinasjonsdesign med blindgravde hull for å oppnå den høyeste sammenkoblingstettheten innenfor et begrenset kortområde.